

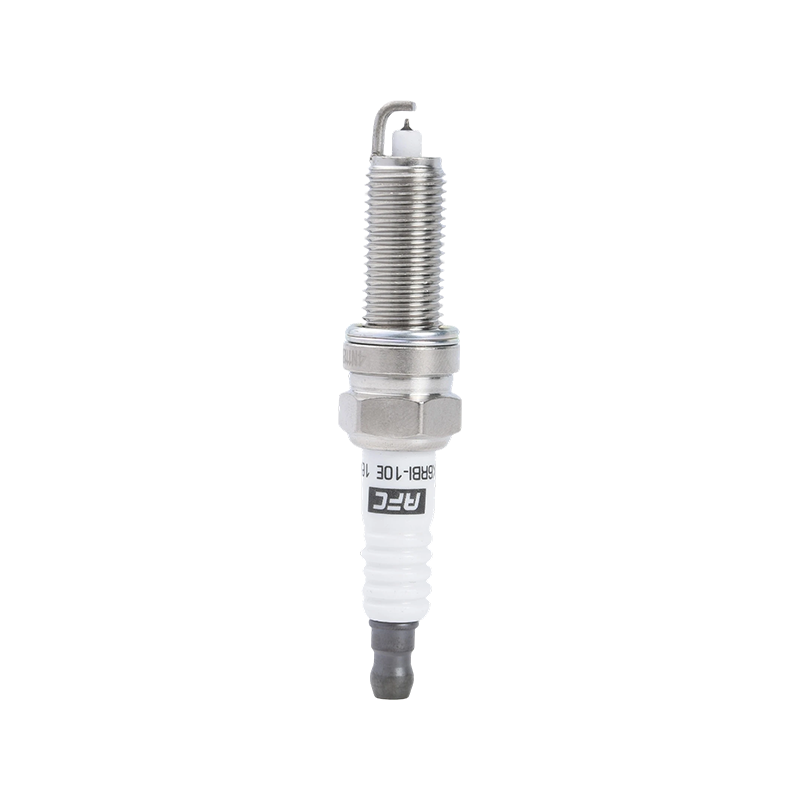
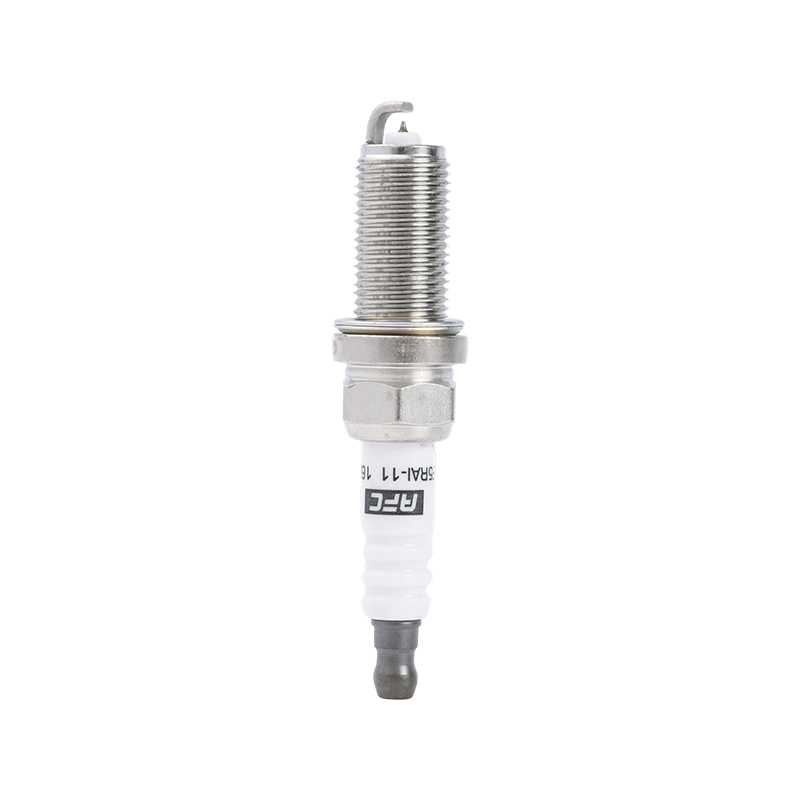
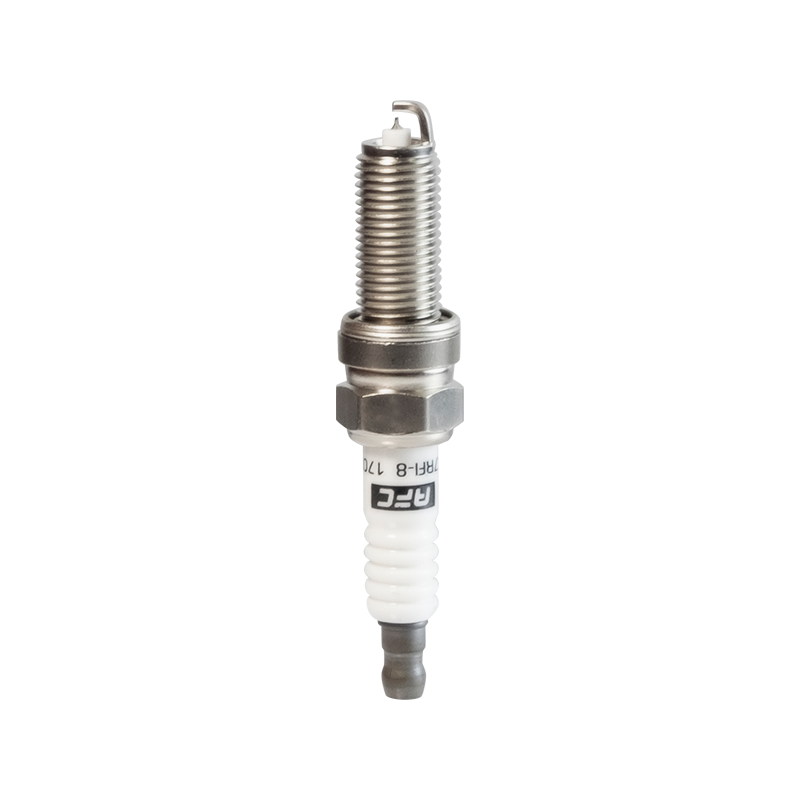
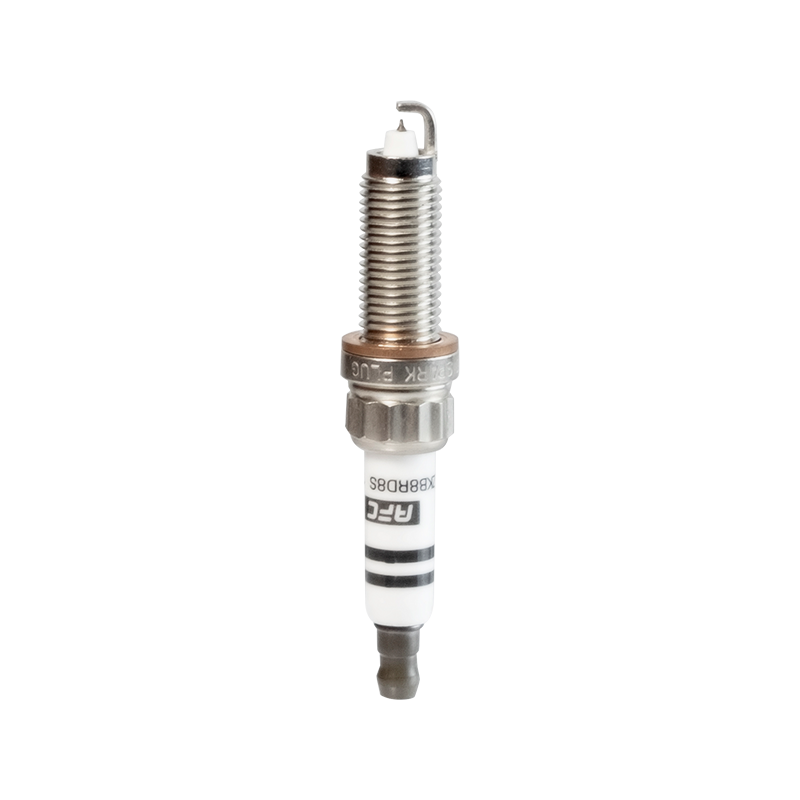
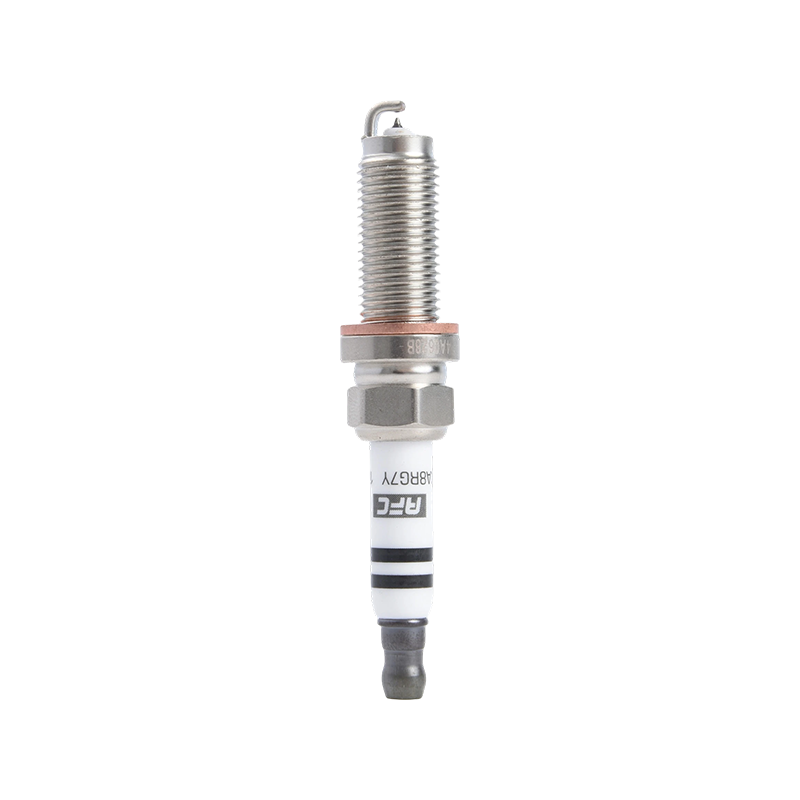
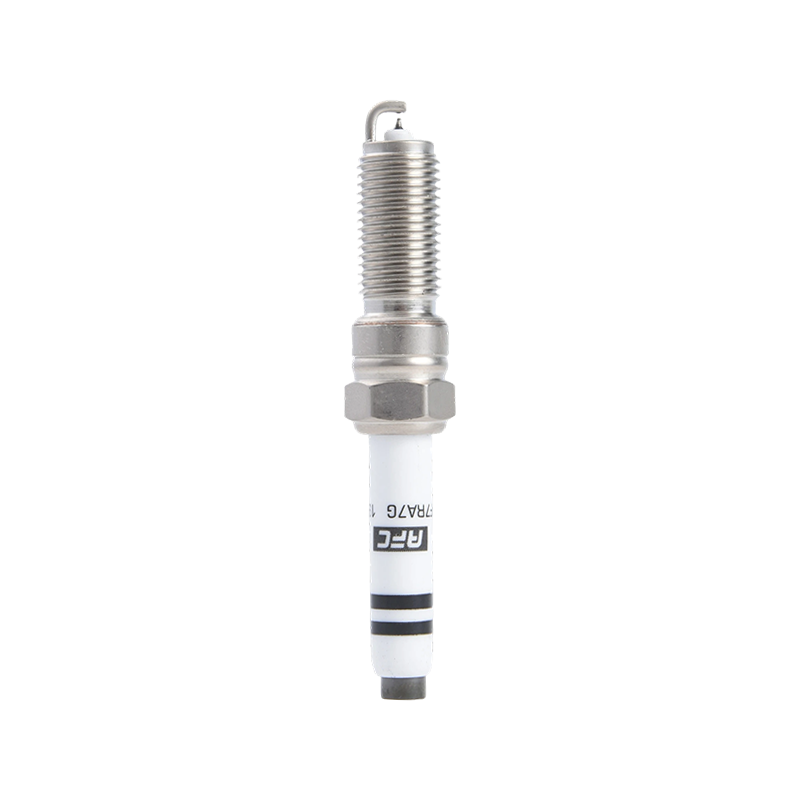
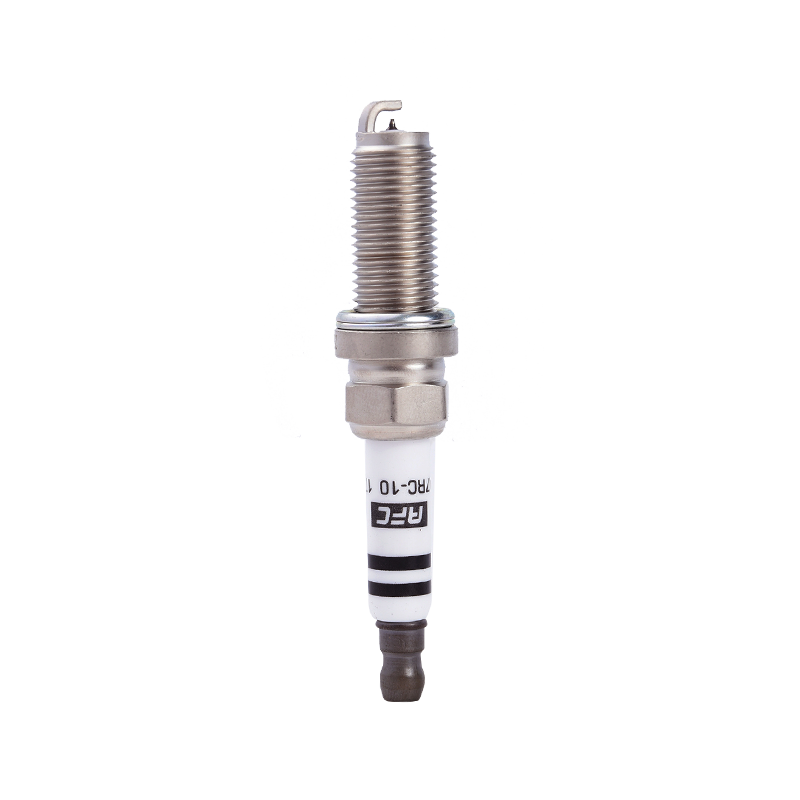
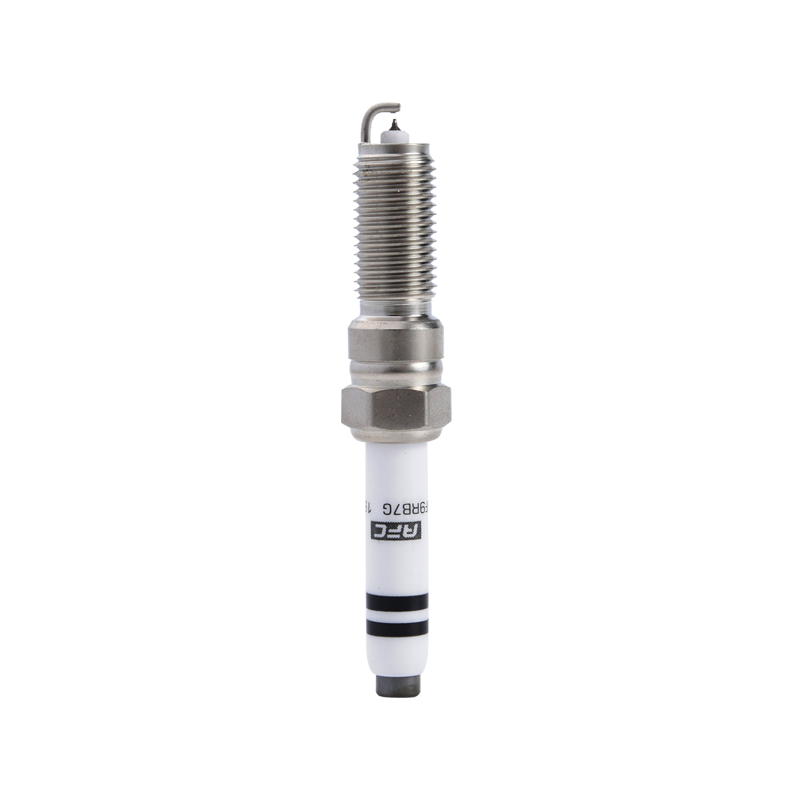
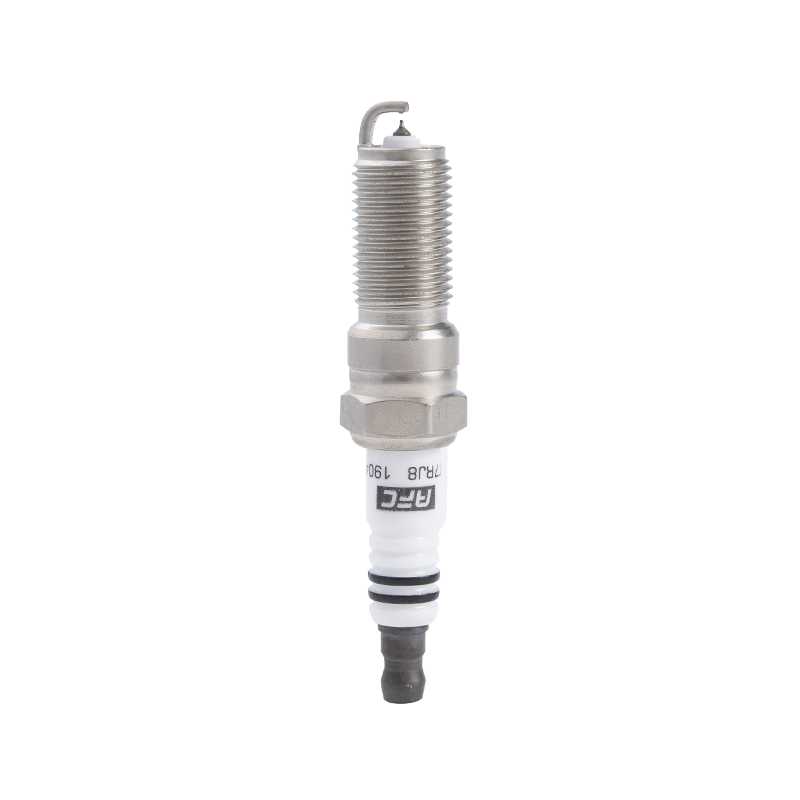
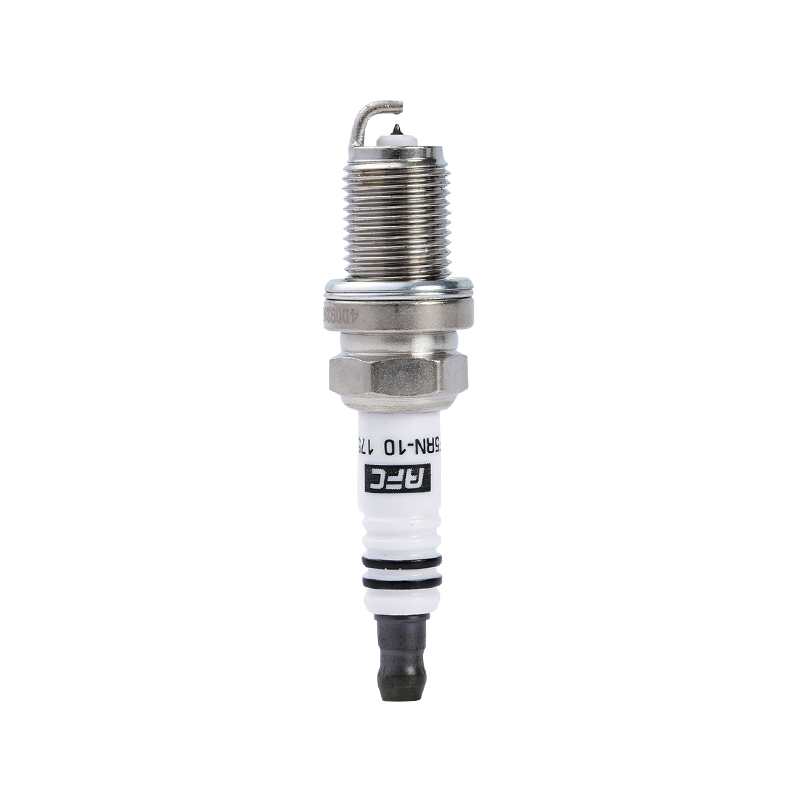
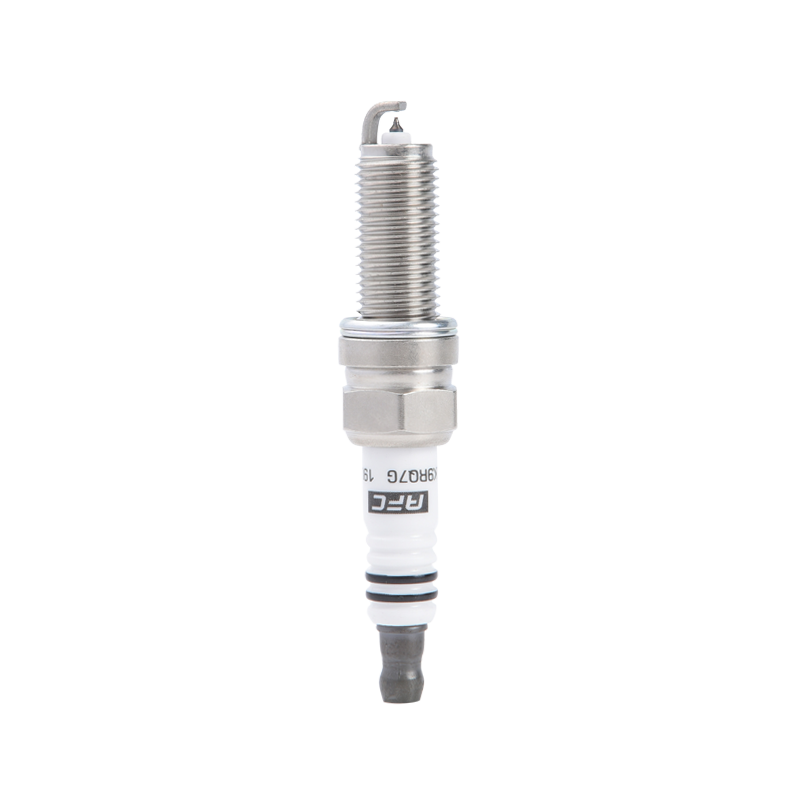
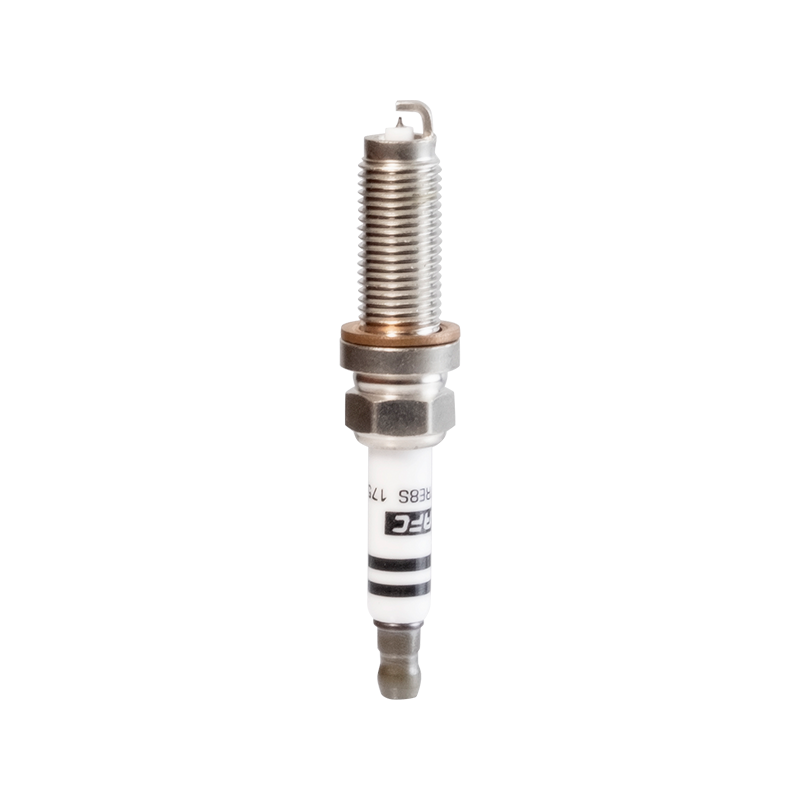

コンパクトセダンからターボチャージャー付きSUVに至るまで、韓国車は厳しいエンジニアリング公差と厳しい点火要件で世界的な評判を得ています。の 韓国車用イリジウムスパークプラグ このコンポーネントは、韓国の高 RPM パワートレイン全体で一貫した燃焼を維持する超微細イリジウム中心電極を中心に設計されたコンポーネントです。従来の銅やプラチナの代替品とは異なり、イリジウムチッププラグはより鋭く、より集中したスパークを提供し、韓国の OEM エンジニアが工場から指定することが増えており、アフターマーケットおよび OEM イリジウムセグメントは世界のスパークプラグ業界で最も急速に変化しているニッチ市場の 1 つとなっています。
韓国のエンジンがスパークプラグを限界まで押し上げる理由
現代の韓国のパワートレイン (ターボチャージャー付き GDI ユニット、アトキンソン サイクル ハイブリッド、高圧縮自然吸気 4 気筒エンジン) はすべて、古いエンジン設計よりも点火システムに負荷がかかるという 1 つの特徴を共有しています。韓国のターボチャージャー付きエンジンのシリンダー圧力は、 200バール 燃焼中に、従来のプラグから電極材料がより早く剥がれる状態です。
イリジウムの融点は次のとおりです。 2,446 °C — プラチナより約 700 °C 高い — これが、この材料が電極の摩耗を最小限に抑えながらこれらの条件に耐えられる理由です。その結果、韓国の自動車メーカーが頻繁に指定するサービス間隔にわたって安定した火花エネルギーが維持されます。 60,000~100,000km イリジウムプラグの場合は 30,000 ~ 40,000 km、銅相当のプラグでは 30,000 ~ 40,000 km。
電極材質の融点比較(℃)
韓国仕様のイリジウムプラグの主要な技術パラメータ
すべてのイリジウムプラグがすべての韓国製エンジンに適合するわけではありません。ねじ山のピッチ、リーチ、熱範囲、および電極の形状は、シリンダー ヘッドの設計と正確に一致する必要があります。以下は、購入者と整備士が設置前に確認する必要がある最も一般的な仕様パラメータです。
| パラメータ | 標準範囲 (韓国の OEM) | 注意事項 |
|---|---|---|
| ねじサイズ | M12×1.25 / M14×1.25 | GDIエンジンではM14が主流 |
| スレッドリーチ | 19mm / 26.5mm | エンジンの種類ごとに確認 |
| イリジウム Electrode Diameter | 0.6mm~0.8mm | 先端が細い = 必要な電圧が低い |
| 熱範囲 | 5~7(ブランド規模により異なります) | ターボエンジンはより低温になる |
| ギャップ設定 | 0.7mm~1.1mm | 工場出荷時に事前に設定されています。イリジウムチップのギャップを再調整しないでください |
| サービス間隔 | 60,000~100,000km | 走行条件により異なります |
ほとんどの整備士が見落とすルールの 1 つは、イリジウムプラグのギャップを決して付け直さないことです
細いイリジウムの先端(多くの場合、直径はわずか 0.6 mm)は、ギャップツールの機械的応力によって破損します。プラグはプリセットされた状態で届きます。たとえ0.1 mmでも間違ったギャップ調整を行うと、電極が欠けたり、燃焼室内に金属片が混入したりする可能性があります。
韓国製ターボエンジン: 点火に関する特殊な問題
韓国のクロスオーバーやパフォーマンス セダンに搭載されているターボチャージャー付き GDI エンジンは、点火の複雑な課題をもたらしました。吸気チャージの増加と直接燃料噴射により、混合気がより希薄で密度が高く、確実に点火するにはより高い点火エネルギーが必要になります。低い周囲温度でのコールドスタートは、困難をさらに悪化させます。
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD は、特にこれらの状況に対処するために、ターボチャージャ付き特殊スパーク プラグ技術の開発に何年も費やしてきました。彼らのエンジニアリングは、ターボチャージャー付き直噴エンジンがポート噴射同等のエンジンよりも容易に生成するデポジット汚れに耐えながら、上昇したシリンダー圧力下で安定したアーク形成を維持することに重点を置いています。
イリジウム vs. 銅プラグ: パフォーマンス レーダー
主張を裏付けるものづくり
スパークプラグ業界では、多くの場合、仕様そのものよりも、仕様書と実際に生産ラインから出荷される製品との間のギャップの方が重要です。寧波中玄電子技術有限公司は、基準を超える標準的なワークショップを運営しています。 12,000平方メートル 複数の完全自動生産ラインを備え、イリジウム電極の加工に必要なサブミリメートル公差を十分に保持できる厳密なプロセス制御を可能にするスケールです。
彼らの採用 成熟した日本のコールドシーリング技術 また、亜鉛めっきプロセスは、韓国車の装備の文脈で注目に値します。韓国の OEM は歴史的に日本の製造プロセス標準を大きく参考にしてきました。そのため、同様のプロセス規律で製造されたプラグは、それらの車の点火システムにより確実に統合される傾向があります。ニッケルメッキのシェル仕上げは、北部の気候に住む韓国車のオーナーが走行距離の多いプラグ交換時によく遭遇するネジ部の腐食からも保護します。
生産工場の規模: 業界の状況 (平方メートル)
製品の品質に直結するプロセス能力
- 完全に自動化された生産ラインにより、最も失敗しやすい組み立てステップであるイリジウムチップ溶接における人による操作のばらつきが軽減されます。
- 日本のプロセス伝統から取り入れたコールドシーリング技術により、セラミック絶縁体とシェルの接合部が熱サイクル下でも気密性を維持します。
- ニッケル plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- 複数の完全な自動ラインにより一貫した生産量が可能 – OEM 層の供給関係にとって重要
耐用年数にわたる電極の摩耗: イリジウムと従来の電極
電極の腐食は、すべてのスパーク プラグの主な劣化モードです。中心電極が摩耗すると、プラグを点火するのに必要な電圧が増加し、点火不良や動作不良が発生します。以下のグラフは、100,000 km の耐用年数にわたる相対的な摩耗の軌跡を示しています。
例示的な電極ギャップ成長率 - 各電極タイプの公表されている材料浸食率に基づく方向性の比較。