

スパークプラグの焼きつき防止: 直接の答え
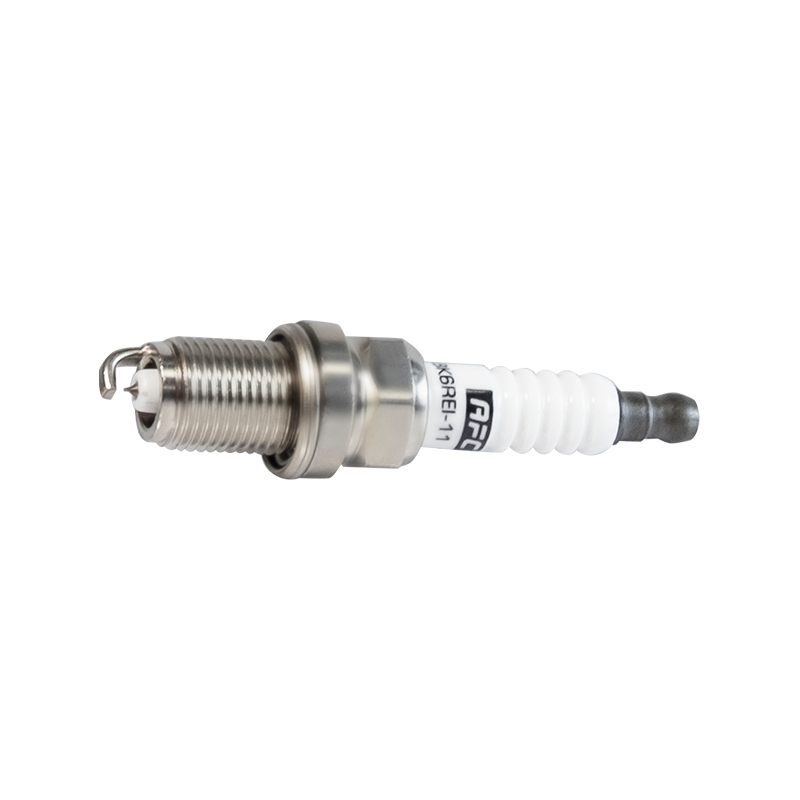
最もモダンな スパークプラグ 焼き付き防止剤は必要ありません。スパークプラグメーカーは、生産中に三価の亜鉛、ニッケル、またはその他の耐食性メッキをプラグのネジ山に直接適用します。このメッキは、焼き付き防止剤が歴史的に提供することを意図していた潤滑と腐食保護をすでに提供しています。メッキ済みのネジ山の上に焼き付き防止剤を追加することは、ほとんどの場合不要であり、いくつかの実際の状況では、それは良いことよりも害を積極的に引き起こします。
とはいえ、点火プラグの焼き付き防止が一般的に間違っているわけではありません。特定のシナリオがあり、主にアルミニウムのシリンダー ヘッド、ネジ山が磨耗した高走行エンジン、または最新のメッキが施されていない古いプラグが関係します。この場合、焼き付き防止剤を薄く制御しながら塗布することが合理的であり、一部のエンジン製造業者によって推奨されている場合もあります。このガイドの残りの部分では、焼き付き防止がどのような場合に役立つのか、どのような場合に痛みが生じるのか、焼き付き防止が導入された後にトルク値がどのように変化するのか、主要なスパーク プラグ ブランドがそれぞれの問題をどのように扱うか、正しく適用する方法、すでに使用しすぎた場合の問題を解決する方法、さまざまなエンジン タイプで決定がどのように変化するかについて詳しく説明します。
- 工場から出荷されるメッキされたスパークプラグのネジは、ほとんどのアルミニウムや鋳鉄のヘッドに焼き付きを防止します。
- 焼き付き防止コンパウンドがネジ部の摩擦を軽減するため、締めすぎを避けるためにトルク仕様を下方に調整する必要があります。
- 過剰な焼き付き防止剤は炭素堆積物を引き寄せる可能性があり、誤って適用すると、まれにネジのかじりを引き起こす可能性があります。
- エンジンの種類、ヘッドの材質、走行距離、気候によって、焼き付き防止を使用するか使用しないかの計算が変わります。
そもそもなぜスパークプラグに焼き付き防止剤が存在するのか
スパーク プラグは厳しい熱環境に置かれます。燃焼室の温度はピーク燃焼時にプラグ先端で摂氏 2000 度を超えることがありますが、ねじ付きシェルははるかに低い、それでもかなりの温度 (プラグの熱範囲とエンジン負荷に応じて摂氏 150 ~ 300 度の範囲) で熱をシリンダー ヘッドに伝達します。加熱と冷却のサイクルを繰り返すと、特にスチール製プラグのネジ山がアルミニウム製シリンダー ヘッドに接する場合、スパーク プラグのネジ山とシリンダー ヘッドのネジ山が異なる速度で膨張および収縮します。
機械工学参照表で公開されている標準熱膨張係数データに基づくと、アルミニウムは同じ温度変化で鋼鉄の約 2 倍の速度で膨張します。この不一致がネジ焼き付きの根本原因です。熱サイクル中、アルミニウム製ヘッドがスチール製プラグをしっかりとグリップし、長年の使用により、熱融着と組み合わせた電食と呼ばれるプロセスを通じて 2 つの金属が顕微鏡レベルで効果的に溶接されます。
焼き付き防止コンパウンドの実際の効果
焼き付き防止剤は、通常、銅、ニッケル、アルミニウム、グラファイトなどの金属粒子が充填されたグリースベースのキャリアです。これらの粒子は糸間の微細な隙間を埋め、2 つの金属表面が直接接触して融合するのを防ぐバリアを形成します。また、このコンパウンドはネジ山に沿った摩擦係数を下げるので、何年も熱サイクルを行った後でも将来の取り外しが容易になります。
ガルバニック焼付きの背後にある化学
ガルバニック腐食は、2 つの異なる金属が湿気や結露の存在下で接触すると常に発生します。結露は、湿気や燃焼副生成物によってエンジン ベイ内に自然に形成されます。スチールとアルミニウムはガルバニック系列上で十分に離れているため、時間の経過とともに小さな電気化学反応が発生し、接触面がゆっくりと酸化します。この酸化層と、ねじ山をよりしっかりと固定する熱膨張とが組み合わさって、ブレーカー バーを使ってもびくともしない古典的な固着スパーク プラグが生成されます。
| 焼き付き防止タイプ | 一次金属粒子 | 典型的な使用例 |
|---|---|---|
| 銅系 | 銅フレーク | エキゾーストボルト、古いプラグ、高熱部分 |
| ニッケル系 | ニッケルフレーク | 高温用、船舶用、ステンレス製ファスナー |
| アルミニウム系 | アルミフレーク | 汎用の軽量ファスナー |
| グラファイトベース | 黒鉛粉末 | 低温一般ファスナー、乾式潤滑 |
最新のスパークプラグにはすでに保護機能が組み込まれている理由
1990年代初頭以来、スパークプラグメーカーはほぼ全面的にプラグシェルの三価クロムまたは亜鉛メッキに移行し、環境および規制上の理由から段階的に廃止された古いカドミウムベースのコーティングを置き換えてきました。このメッキは、焼き付き防止剤が本来防止するように設計された腐食やねじ山の焼き付きに耐えるように特別に設計されています。
適切に準備されたネジ穴に取り付けられた工場メッキのスパーク プラグには、通常、追加の焼き付き防止剤は必要ありません。 、メッキ層がすでにその仕事をしているからです。いくつかの大手スパークプラグメーカーは、事前にめっきされたねじ山に焼き付き防止剤を追加しないよう明示的に指示しています。これは、化合物がめっきの設計摩擦係数を妨げ、取り付け時のトルク測定値が不正確になる可能性があるためです。
プラグがメッキ済みかどうかを見分ける方法
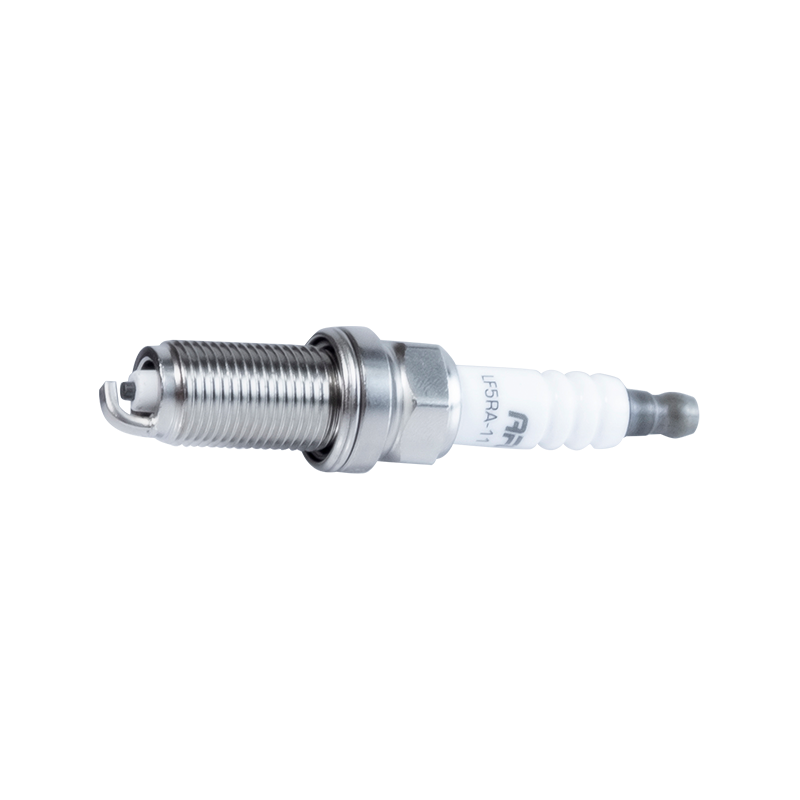
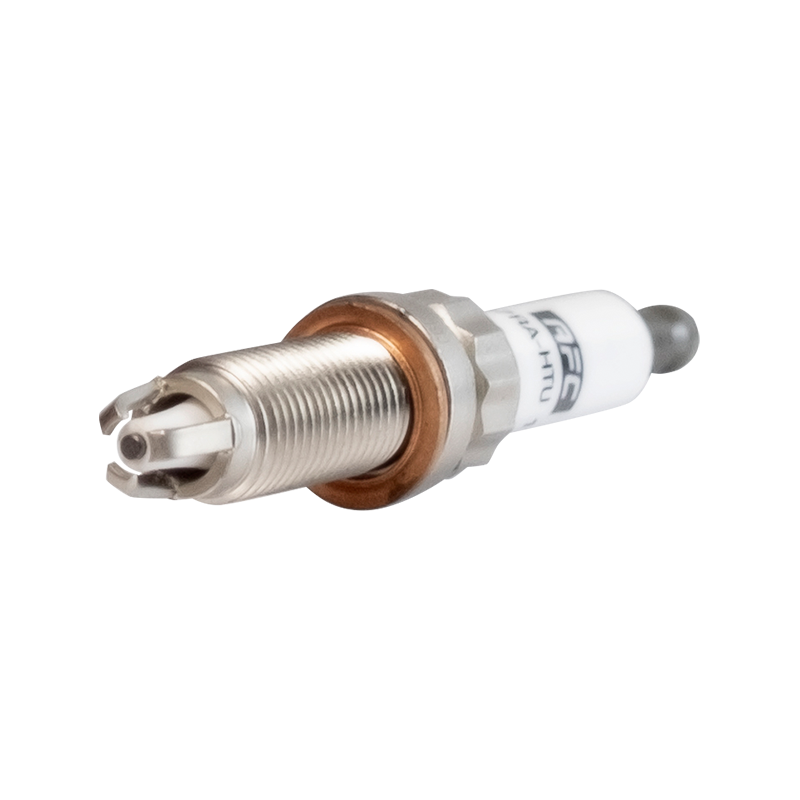
1990 年代以降に市販車用に販売されたほぼすべてのスパーク プラグにはメッキが施されています。視覚的な指標には、鈍い未仕上げのスチールとは対照的に、ねじ山に沿った滑らかでわずかに光沢のあるグレーまたはシルバーの仕上げが含まれます。プラグボックスまたはメーカーのマニュアルに「焼き付き防止を使用しない」または「焼き付き防止は必要ありません」と指定されている場合は、工場出荷時のメッキが存在し、十分であることが確認されます。
- 光沢のある均一な灰色の糸仕上げは、通常、三価メッキを示します。
- メーカーのパッケージには、潤滑剤を追加しないことを前提としたトルク仕様が記載されていることがよくあります。
- 最新のエンジン (2000 年以降のプラットフォーム) で直接交換できるように設計されたプラグは、ほとんどの場合、事前にメッキされています。
カドミウムメッキはどうなったのか
古いスパーク プラグ、特に 1990 年代半ばより前に製造されたものでは、カドミウム メッキが使用されていることが多く、これにより強力な耐食性が得られましたが、製造時の環境や作業者の安全上の懸念が生じていました。さまざまな地域の環境規制に基づいてカドミウムが段階的に廃止されるにつれ、メーカーは、同様の取り扱い上の危険を伴うことなく、同等以上の耐食性を実現する三価クロムおよび亜鉛ニッケル合金に移行しました。この移行は、数十年前のサービス マニュアルに記載されている焼き付き防止に関する広範な推奨事項を含む、古い修理に関するアドバイスが、現在製造されているプラグに完全に適用されなくなった理由の 1 つです。
大手スパークプラグメーカーが実際に推奨しているもの
メーカーのガイダンスは表現が若干異なりますが、一般的な見解は同じです。工場でメッキされたネジには焼き付き防止は必要なく、使用する場合はトルクを減らす必要があります。
| ブランド | アンチシーズに関する一般的なスタンス | 使用する場合のトルク調整 |
|---|---|---|
| 日本ガイシ | メッキねじには必要ありません。最新のプラグでは推奨されません | いずれにしてもトルクを下げる |
| デンソー | ほとんどの用途に十分なメッキ | トルクを約20パーセント削減 |
| ボッシュ | 摩耗履歴のあるアルミニウムヘッドのみのオプション | トルクを軽減し、薄膜のみを塗布します |
| チャンピオン | プレメッキねじは通常必要ありません | それに応じてトルクを下げてください |
| オートライト | 通常の保守間隔に適しためっき | トルクを低減し、電極接触を回避します |
多少の文言の違いはあるものの、健全なメッキ済みネジ穴の定期的なプラグ交換のデフォルト手順として焼き付き防止を推奨する大手メーカーはありません。ブランド全体で一貫しているテーマは、アンチシーズは特定のねじ山の状態に応じた条件付きツールであり、普遍的なベストプラクティスではないということです。
スパークプラグの焼きつき防止が実際に意味がある場合
工場メッキでほとんどの状況をカバーできるにもかかわらず、焼き付き防止化合物の薄い層を選択することが合理的なシナリオとして残っています。これらの状況には共通点があります。それは、自然の保護がすでに機能しなくなっているか、そもそも十分ではなかったということです。
走行距離の長いアルミシリンダーヘッド
100,000 マイル以上の熱サイクルを蓄積したアルミニウム ヘッドを備えたエンジンでは、点火プラグのボア内にねじ山が摩耗する初期の兆候が見られることがあります。このような場合、ヘッド自体のネジ山自体が完全にきれいな合わせ面を提供できない可能性があり、少量の焼き付き防止剤を使用すると、小さな欠陥を埋めて、取り付けと将来の取り外しの両方を容易にすることができます。
ひどく腐食したり固着したプラグの交換
以前のスパーク プラグを取り外すのに大きな力が必要だった場合、またはネジ山に目に見える腐食やかじりが見られた場合は、シリンダー ヘッドのネジ山自体がわずかに損傷している可能性があります。この特定のケースでは、新しいプラグに薄い焼き付き防止層を適用すると、焼き付きイベントが繰り返される可能性が減り、適切なネジ山修復 (ヘリコイル挿入など) が予定されるまでの時間を稼ぐことができます。
船舶および重機のエンジン
一定の湿気、塩気、または過酷な産業用デューティサイクルにさらされたエンジンは、めっきの品質に関係なく、腐食が促進されます。船舶整備士や重機技術者は、これらの環境では標準的な予防策として焼き付き防止を使用していると頻繁に報告しています。これは、腐食への曝露が整備期間中に工場のメッキだけで処理できる量を上回っているためです。
メッキなしまたは古い交換用プラグ
一部の特殊または古いスタイルの交換用プラグ、特にビンテージ車またはクラシック車用に供給されるものには、最新の三価メッキが施されていない場合があります。このような特定のケースでは、焼き付き防止コンパウンドが新しいプラグにすでに組み込まれている保護機能の一部を復元します。
極端な気候での保管条件
海岸沿い、高湿度、または温度変動の大きい気候で長期間保管された車両や機器は、通常の整備間隔の間であっても、ねじ山の腐食が加速する可能性があります。発電機、ボート、季節限定の芝生設備など、一度に数か月間使用されない設備は、毎日運転する車両よりもこのリスクにさらされる可能性が高いため、これらの特定の使用例では焼き付き防止がより防御可能な予防策となります。
ヘッド再研磨後のミックスメタル修理
修理後に再表面処理または点火プラグ穴のタップ加工が行われたシリンダー ヘッドでは、元の工場仕様とはねじ公差がわずかに異なる場合があります。このような修理後の状況では、機械工場やエンジン製造業者は、新しいねじ山が数回のサービスサイクルで信頼できることが証明されるまで、予防策として焼き付き防止を推奨する場合があります。
アンチ焼き付き時 スパークプラグ 問題の原因
アンチ焼き付きによるリスクが壊滅的なものになることはほとんどありませんが、それは現実のものであり、エンジン技術者の間で十分に文書化されています。これらの故障モードを理解すれば、なぜ多くのメーカーが日常的な使用を控えるよう勧告しているのかがわかります。
摩擦の減少によるオーバートルク
焼き付き防止コンパウンドは、乾燥したねじや工場でメッキされたねじと比較して、ねじの摩擦を大幅に低下させることができます。 整備士が焼き付き防止を適用しても、標準のドライスレッド仕様に従ってトルクをかけると、プラグが意図したよりもはるかにきつくクランプされてしまう可能性があります。 これは、適用されたトルクのうち摩擦によって吸収されるトルクが少なくなり、より多くのトルクが実際のクランプ力に変換されるためです。スパークプラグを締めすぎると、磁器の絶縁体に亀裂が入ったり、シェルが変形したり、アルミニウム製ヘッドの場合はシリンダーヘッド自体のネジ山が削れたりする可能性があり、多くの場合、ヘリコイルやネジ山インサートが必要となる高価な修理となります。
カーボンとデブリの誘引
ねじ山を越えて塗布された過剰な焼き付き防止剤、特に点火端または電極領域に向かって移動するものは、炭素粒子や燃焼副生成物を引き付ける可能性があります。時間の経過とともに、この蓄積によりプラグ先端からの適切な熱伝達が妨げられ、プラグの有効熱範囲が微妙に変化し、敏感な用途では過早点火や汚れのリスクが増加します。
一貫性のないトルク測定値
取り付け時の焼き付き防止剤の種類、量、さらには温度など、あらゆる追加の変数によって、ねじ山界面での実際の摩擦係数が変化します。これにより、トルク レンチの測定値の予測が難しくなります。これが、メーカーが一貫したメッキのみのねじ山状態を好む理由の 1 つです。これにより、何百万もの設置にわたって信頼性の高いトルク仕様が維持されます。
めっき性能への干渉
三価メッキは、それ自体が完全な腐食および摩擦管理システムとして設計されています。焼き付き防止化合物を上に重ねることは、単に保護の 2 層目を追加するだけではありません。場合によっては、最初の着座プロセス中にメッキがシリンダーヘッドのネジ山と相互作用する方法が変化し、ガスケットまたはテーパーシートのシールがわずかに変化します。これは二次的ではありますが、メーカーがねじ山を設計上のメッキのみの状態に保つことを好む本当の理由です。
インストール中の誤った安心感
デフォルトの習慣としてアンチ焼き付きに依存している技術者は、ねじ山同士の交差を早期に発見するための慎重な手ねじチェックを省略することがあります。アンチシーズが提供する滑らかな感触は、プラグが位置のずれたネジ経路で開始していることを取り付け業者に警告する初期の抵抗を隠すことができ、そもそもアンチシーズが防ぐはずだったネジの損傷のリスクを高めます。
アンチシーズ使用時のトルク調整量
焼き付き防止が特定の状況に適切であると判断した場合は、そのプラグに対して公開されている標準の乾式ねじ仕様からトルク値を下げる必要があります。エンジン製造業者の間で広く引用されている経験則は、焼き付き防止剤やネジ山潤滑剤が存在する場合、トルクをおよそ 20 ~ 25% 低減することです。ただし、正確な数値は、特定のコンパウンドの潤滑性とプラグ メーカー独自のガイダンスによって異なります。
| プラグの種類 | 標準乾式トルク | 潤滑トルクの目安 |
|---|---|---|
| 14mmガスケットシート、アルミニウムヘッド | 20~30N・m | 15~23N・m |
| 14mmガスケットシート、鋳鉄ヘッド | 25~35N・m | 19~27Nm |
| 12mmガスケットシート、アルミニウムヘッド | 15~20Nm | 11~15Nm |
| 10mmガスケットシート、アルミニウムヘッド | 8~12N・m | 6~9Nm |
| テーパーシート(ガスケットなし)、アルミヘッド | 10~15N・m | 7~11Nm |
| テーパーシート(ガスケットなし)、鋳鉄ヘッド | 15~20Nm | 11~15Nm |
これらの数値は、普遍的なルールではなく、一般的な参考値です。熱範囲、ねじピッチ、シートの設計はすべて正しい値に影響を与えるため、取り付けられている正確なプラグ部品番号については、スパーク プラグのパッケージに印刷されているトルク仕様またはメーカーのサービス文書を常に確認してください。
ガスケットシートとテーパーシートプラグの動作が異なる理由
ガスケット シート プラグは、クラッシュ ワッシャーを利用してプラグとシリンダー ヘッド間のシールを形成します。これは、ワッシャーを特定の再現可能な量だけ圧縮するようにトルク値が調整されていることを意味します。対照的に、テーパーシートプラグは、プラグの円錐形シートとヘッドに機械加工された対応するテーパーの間の直接の金属同士の接触によってシールします。通常、適切なシールを達成するために必要なトルクは少なくなります。焼き付き防止を適用すると、どちらの設計でも実効摩擦が変化しますが、テーパーシートプラグでは、小さなトルク変動を吸収するクラッシュワッシャーがないため、誤差の許容範囲がより厳しくなることがよくあります。
アンチ焼き付きを使用する場合に正しく適用する方法
アンチシーズを使用するかどうかの決定と同じくらい、アプリケーションのテクニックも重要です。このガイドの前半で説明した問題の最も一般的な原因は、重くて不注意なアプリケーションです。
- 理想的には小さなブラシまたは指先を使用して、ガスケット シートまたは座面から約 2 条後ろ側のプラグのネジ部分にのみ、非常に薄いフィルムを塗布します。
- アンチシーズと電極、絶縁体の先端、またはプラグの点火端との接触を避けてください。ここでの汚染は火花の品質と熱放散に影響を与える可能性があります。
- トルクレンチを使用する前に、プラグを手でねじ込んで抵抗なくスムーズに回転することを確認してください。
- トルク値を乾燥仕様から約 20 ~ 25 パーセント減らすか、メーカーの潤滑トルク値が公表されている場合はそれを使用します。
- 最終トルクに達した後、ガスケットシートの周囲にはみ出した目に見える余分なコンパウンドを拭き取ります。
作業を容易にするツール
ゴムインサートを備えた専用のスパークプラグソケットはプラグをしっかりと保持し、取り付け中に磁器絶縁体を保護します。大型の締結具用に調整された一般的な自動車用トルク レンチではなく、スパーク プラグに典型的な低ニュートン メートル範囲向けに定格されたトルク レンチは、これらの低いトルク値での精度を大幅に向上させます。
クリーン インストールのための段階的なチェックリスト
| ステップ | アクション | なぜそれが重要なのか |
|---|---|---|
| 1 | プラグの開口部を掃除する | シリンダー内に落ちる可能性のある破片を除去します |
| 2 | 古いプラグのネジ山に損傷がないか点検します | 焼き付き防止が実際に保証されているかどうかを確認します |
| 3 | 必要に応じて、薄い焼き付き防止剤を塗布します | 過剰な蓄積を生じさせずに将来の焼き付きを防止します |
| 4 | プラグを手で完全にねじ込んでください | トルクを加える前にアライメントが適切であることを確認 |
| 5 | 潤滑仕様のトルク | 摩擦の減少により締めすぎを防ぎます |
| 6 | コイルまたはブーツを再接続し、装着されていることを確認します | 完全で安全なインストールを確認します |
固着したスパークプラグをさらなる損傷を与えずに取り外す
点火プラグがすでに固着しているためにこのガイドを読んでいる場合は、優先事項は予防から慎重に抜くことへと移ります。固着したプラグを過剰なトルクで強制的に取り外すことは、困難な取り外しがはるかに高価な修理に変わる最も一般的な方法です。
エンジンを完全に冷やす
エンジンが暖かいまたは熱い状態で取り外そうとすると、アルミニウムのヘッドがまだ拡張した状態でネジ山をしっかりと掴んでいるため、プラグが折れる危険性が高くなります。理想的には一晩放置した後、エンジンを周囲温度に戻すと、アルミニウムが収縮して静止寸法に戻り、取り外しが大幅に容易になります。
浸透オイルを塗って待つ
プラグの根元の周りに高品質の浸透性オイルを塗布し、力を加える前に 15 ~ 30 分間放置しておくと、ネジ山の間の微細な隙間に浸透し、腐食結合の一部を破壊することができます。プラグがまだ抵抗する場合は、この手順を 1 回繰り返すほうが、さらに力を加えるよりもはるかに安全です。
安定した制御された力を使用する
ブレーカーバーを急激に動かすのではなくスムーズに適用すると、六角またはシェルの接合部でプラグが折れるリスクが軽減されます。プラグが回り始めても、途中でまた固着してしまう場合は、プラグを少し戻して、抵抗を押し切るのではなく、浸透性のあるオイルを多めに塗布してください。
いつ立ち止まって専門家の助けを求めるべきか
シリンダーヘッド内でプラグが折れた場合、または六角がシェルから完全に折れた場合、残った部分には通常、特殊な引き抜きツールが必要であり、簡単な修理を超えてねじ山が損傷することを避けるために、経験豊富な技術者が取り扱う必要があります。
シリンダーヘッドのネジ山がすでに損傷している場合の対処方法
場合によっては、焼き付き防止の問題が、より差し迫った問題の二次的なものになることがあります。つまり、シリンダー ヘッド自体の点火プラグ穴のネジ山が剥がれたり、ねじ山が交差したり、その他の理由で損傷したりする場合です。このような場合、アンチシーズだけでは根本的な問題は解決できません。
ヘリコイルスレッドインサート
ヘリコイルは、やや大きめの穴の内側に新鮮で耐久性のあるねじ山表面を提供することにより、損傷したねじ山を元のサイズに復元するコイル状のワイヤー インサートです。これは、アルミニウム ヘッドのスパーク プラグのネジ山が剥がれた場合の最も一般的で費用対効果の高い修理の 1 つであり、通常、エンジンからシリンダー ヘッドを取り外さずに実行できます。
タイムサートおよびソリッドブッシングインサート
より深刻な損傷の場合、タイムサートなどのソリッドスレッドインサートは、巻かれたワイヤーではなく一体の機械加工されたブッシングであるため、コイル状のヘリコイルよりも強力な修理を提供します。これらは、長期にわたって繰り返される熱サイクルやトルク負荷に適切に対処できるため、特にスパーク プラグの穴に好まれることがよくあります。
ヘリコイルとタイムサート: どちらを選択するか
| 因子 | ヘリコイル | タイムサート |
|---|---|---|
| 建設 | コイル状ワイヤーインサート | 一体型ブッシュ |
| 熱サイクル下での耐久性 | 適度な使用に適しています | 繰り返しの激しいサイクリングに適しています |
| 一般的なコスト | 下位 | より高い |
| 一般的な使用例 | 軽度から中程度の糸の剥がれ | 深刻な損傷を受けたスレッド、または繰り返し障害が発生したスレッド |
ねじ山を修復した後は、次のプラグ取り付け時に焼き付き防止がより正当な選択となります。修復されたねじ山表面は新しい機械的インターフェースであり、損傷していない工場出荷時のねじ山のような焼き付きに対する長期的な耐性がまだ証明されていないためです。
異なるエンジンタイプ間でアンチ焼き付きの決定がどのように変化するか
正しい答えは、点火プラグを使用するすべてのマシンで同じというわけではありません。ネジの材質、デューティ サイクル、および通常のメンテナンス間隔はすべて、計算に影響を与えます。
乗用車および小型トラックのエンジン
アルミニウム製のヘッドと工場でメッキされたプラグを備えた日常的に運転されるほとんどの車両は、エンジンに通常のメンテナンス履歴があり、シリンダー ヘッドのネジ山が以前に損傷していない限り、焼き付き防止が不要なカテゴリに完全に分類されます。
オートバイのエンジン
オートバイのシリンダーヘッドはアルミニウム製であることが多く、冷却システムがよりコンパクトであるため、そのサイズに比べて一般的な自動車のエンジンよりも高温になることがよくあります。ここでは、走行距離の多いバイクでは焼き付き防止が使用されることがありますが、工場でメッキされたプラグを使用すると、ほとんどの日常メンテナンスの必要性が再び軽減されます。
小型エンジンおよび芝生設備
芝刈り機、発電機、および類似の小型空冷エンジンは、多くの場合、より単純な、場合によってはメッキされていないスパーク プラグを使用し、シーズン間の長期間使用されないことがよくあります。基本的なプラグ コーティングと長期間のアイドル期間の組み合わせにより、これらのエンジンは、特に湿気の多い気候や海岸沿いの気候において、軽度の焼き付き防止用途に適した候補となります。
船舶用船外機および船内機
前述したように、海洋環境では一般的な腐食性の塩気や湿気にさらされると、めっきの品質に関係なくネジの劣化が促進されるため、一般的な自動車での使用と比較して、焼き付き防止が海洋整備士の間で推奨される頻度が高くなります。
ターボチャージャー付き高性能エンジン
ターボチャージャ付きエンジンは、多くの場合、より高いシリンダー圧力で動作し、一部のチューニング シナリオでは、追加の熱負荷に対処するために設計されたより低温の熱範囲のプラグが使用されます。これらのエンジンのトルク精度はさらに重要です。締めすぎや締めすぎは、より高い燃焼圧力を管理するために必要なシールの完全性に影響を与える可能性があるため、焼き付き防止装置を使用する場合は、メーカー指定の慎重なトルク値が特に重要です。
代替手段と補完的実践
アンチ焼き付きは、スパークプラグのねじ山の問題を防止するための唯一のツールではなく、必ずしも最良のツールであるとは限りません。いくつかの補完的な実践により、焼き付き防止が引き起こす可能性のある摩擦やトルクの複雑さを引き起こすことなく、焼き付きのリスクを軽減します。
焼き付き防止コンパウンド
焼き付き防止剤を正しく使用すると、信頼性の高い耐食性が得られ、将来の取り外しが大幅に容易になりますが、前述のトルク調整と慎重かつ最小限の塗布が必要です。
ブーツのみに誘電体グリースを塗布
多くの技術者は、ゴム製点火プラグブーツに誘電グリースを塗布し、接続点での湿気の侵入を防ぎますが、ねじ自体は乾燥したままにするか、工場でのメッキに頼っています。これにより、ねじ山の焼き付きではなく、電気接続の腐食という別の故障点に対処できます。
定期的な交換間隔
メーカーが推奨するスパーク プラグの交換間隔 (プラグの材質とエンジン設計に応じて通常 30,000 マイルから 100,000 マイル) に従うと、単一のプラグの取り付けに耐える総熱サイクルが自然に制限され、焼き付き防止剤が使用されているかどうかに関係なく、累積的な焼き付きリスクが軽減されます。
防食ネジの検査
新しいプラグを取り付ける前に、懐中電灯と慎重な目視チェックを使用してシリンダーヘッドのネジ自体を簡単に検査すると、ヘリコイルの修理が必要なほど深刻な焼き付きの問題になる前に、ネジの損傷を早期に発見できます。
間隔の長いプラグの定期的なプラグの取り外し
長寿命のイリジウムプラグやプラチナプラグの中には、60,000 マイルをはるかに超える長期間の走行に耐えられるものもありますが、プラグを取り外さずにこれほど長い期間走行したエンジンでは、単に整備間の時間が長いだけで、さらに頑固な焼き付きが発生することがあります。少数の技術者は、非常に長いサービス間隔のほぼ中間点でプラグの取り外しと再取り付けを行うことを選択します。これは、日常的な必要性ではなく、主に初期のスレッドの問題をチェックするためです。
避けるべきよくある間違い
フォーラム、修理工場のメモ、エンジン製造業者のディスカッションなどを通じて、焼き付き防止に関連するスパーク プラグの問題のほとんどは、少数の繰り返される間違いによって引き起こされています。
- 工場メッキ済みのプラグに焼き付き防止を適用し、不必要な保護を二重化し、トルクの挙動を変更します。
- 焼き付き防止剤を塗布した後にトルクを低減しないと、締めすぎやネジ山損傷の可能性が生じます。
- 塗布する化合物が多すぎると、過剰な量で電極または絶縁体の先端が汚染されます。
- 過去の異なるサービスからの銅ベースの製品とアルミニウムベースの製品を組み合わせるなど、焼き付き防止タイプを混合すると、長期的な潤滑性の一貫性に影響を与える可能性があります。
- トルクを掛ける前に手でねじ山をチェックすることをスキップすると、損傷がすでに発生するまで、ねじ山の交差の初期の兆候が隠蔽される可能性があります。
- 取り付けられているプラグに対して公開されている特定の数値を確認するのではなく、メモリから一般的なトルク値を使用します。
- 取り外したプラグの目に見えるネジ山の損傷を無視し、根本的なヘッドのネジ山の状態に対処せずに新しいプラグを再取り付けします。
アンチ焼き付きプラグとスパークプラグに関する神話と事実
| 共通の信念 | 実際のところ何が真実なのか |
|---|---|
| 焼き付き防止剤は常に点火プラグに使用する必要があります | 工場でメッキされたプラグのほとんどはメッキを必要としません |
| 焼き付き防止が強化されると保護が強化されます | 薄いフィルムで十分です。過剰は汚染リスクを引き起こす |
| アンチ焼き付きはトルクに影響を与えません | 摩擦を大幅に低減し、より低いトルク値を必要とします。 |
| 数十年前の古いアドバイスは今でも完全に当てはまります | 現代のメッキは 1990 年代以降方程式を変えました |
| 電極の焼き付き防止剤は後で拭き取れば無害です | たとえ短時間の接触であっても、清掃前の火花品質に影響を与えるリスクがあります |
よくある質問
新しいスパークプラグには焼き付き防止剤が必要ですか?
ほとんどの場合、いいえ。最新の車両用に販売されている新しいスパーク プラグには、ほとんどの場合、すでにネジ山の焼き付きを防止する三価メッキが施されているため、シリンダー ヘッドのネジ山に事前の摩耗や腐食が見られない限り、通常、焼き付き防止剤を追加する必要はありません。
アンチ焼き付きによりスパークプラグが損傷することはありますか?
アンチシーズ自体はプラグを損傷するものではありませんが、塗布後のトルクを緩めないと締めすぎにつながり、絶縁体に亀裂が入ったり、シリンダーヘッドのネジ部が削れたりする可能性があります。トルク値が適切に調整されていれば、コンパウンドは安全です。
スパークプラグのエキゾーストボルトに通常の焼き付き防止剤を使用できますか?
自動車用に販売されている汎用の銅またはアルミニウムベースの焼き付き防止製品は、薄く塗布され、電極領域から遠ざけられていれば、通常、スパークプラグのネジ山にも適しています。
スパークプラグの電極に焼き付きが生じた場合はどうなりますか?
電極または点火チップの汚れは、スパークの品質を妨げ、プラグの放熱特性に影響を与える可能性があります。この領域に接触した化合物は、取り付ける前に完全に拭き取ってください。
私のスパークプラグがすでに工場出荷時に焼き付き防止コーティングが施されているかどうかを確認するにはどうすればよいですか?
プラグのパッケージまたはメーカーの取り付け説明書を確認してください。これらの説明書には、ねじ山が前処理されているかどうか、特定の部品番号に対して追加の焼き付き防止が推奨されるか推奨されないかが明示的に記載されていることがよくあります。
特にアルミシリンダーヘッドには焼き付き防止剤を使用する必要がありますか?
アルミニウム製ヘッドは、鋳鉄と比較して、多数の熱サイクルでねじ部が摩耗しやすいため、特に高走行距離のエンジンでは焼き付き防止がより一般的に考慮されますが、工場でメッキされたプラグは、焼き付き防止なしでも問題なく機能することがよくあります。
アンチ焼き付きは点火プラグのギャップや性能に影響しますか?
焼き付き防止剤を適切に適用し、ネジ部に厳密に保持し、電極から離しておけば、点火プラグのギャップや点火性能に測定可能な影響はありません。問題は、過剰な化合物が発火端に移動することによってのみ発生します。
古いサービスマニュアルでは常に焼き付き防止を推奨していたというのは本当ですか?
古いマニュアルの多くは三価メッキが普及する以前のものであり、普通鋼のネジがより一般的だった時代を反映しています。これが、そのアドバイスが今日販売されているほとんどのプラグに正確に反映されない理由の 1 つです。
再発するスパークプラグの固着問題をアンチシーズで解決できますか?
同じエンジンでプラグが複数回焼き付きを起こした場合、焼き付き防止により再発の可能性を減らすことができますが、真の根本原因である可能性のある根本的な損傷がないかシリンダーヘッドのネジ山を検査することも価値があります。
アンチ焼き付き剤の使用量が多すぎるのではなく、少なすぎるとリスクはありますか?
腐食バリアが機能するには、非常に薄く均一な膜で十分です。使用量が少なすぎると、別の問題が発生するのではなく、単に保護力が低下するだけなので、過剰に塗布するよりも、薄く均一にコートする方が安全です。
スパークプラグには焼き付き防止剤の種類が関係しますか?
銅、ニッケル、およびアルミニウムベースの化合物はすべてこの目的で同様に機能し、一般に温度耐性が高いためにニッケルベースの配合が好まれますが、薄く塗布された高品質の自動車グレードの製品は通常、適切に機能します。
同じエンジンでアンチシーズを使用するかどうかを時間の経過とともに切り替えることはできますか?
はい、決定は、固定された永続的な選択肢として扱われるのではなく、古いプラグが取り外されたときに観察されるスレッドの状態に基づいて、サービス間隔ごとに再評価できます。