

焼き付き防止は必要ですか? スパークプラグ ?短い答え
最新の点火プラグのほとんどは焼き付き防止剤を必要としません なぜなら、現在販売されているプラグの大部分には、すでに工場で三価の亜鉛またはニッケルめっきが施されており、それ自体で腐食やねじのかじりに耐えられるからです。焼き付き防止は、次の 3 つの特定の状況で役立ちます。それは、アルミニウム製シリンダー ヘッドにプラグを取り付ける場合、高温で長時間稼働するエンジンでの作業 (ターボチャージャーまたは牽引用途)、または 2 年以上放置されていたプラグを取り外す場合です。これらのケース以外では、メッキプラグに焼き付き防止剤を追加すると、実際にシートのクランプ力が低下し、振動によってプラグが後退する可能性があります。
これを使用することに決めた場合、最も重要なルールは次のとおりです。 トルク仕様をおよそ 10 ~ 20% 削減します 焼き付き防止剤がねじ山に塗布されている場合は常に、潤滑剤が摩擦を低減し、ファスナーがより低い回転力でより高いクランプ荷重に到達できるようにするためです。この調整を省略することが、スパークプラグハウジングのひび割れやアルミニウムのネジ山が剥がれたことが原因でアンチ焼き付きが非難される最も一般的な理由です。
焼き付き防止剤がスパークプラグのネジ部に実際に及ぼす影響
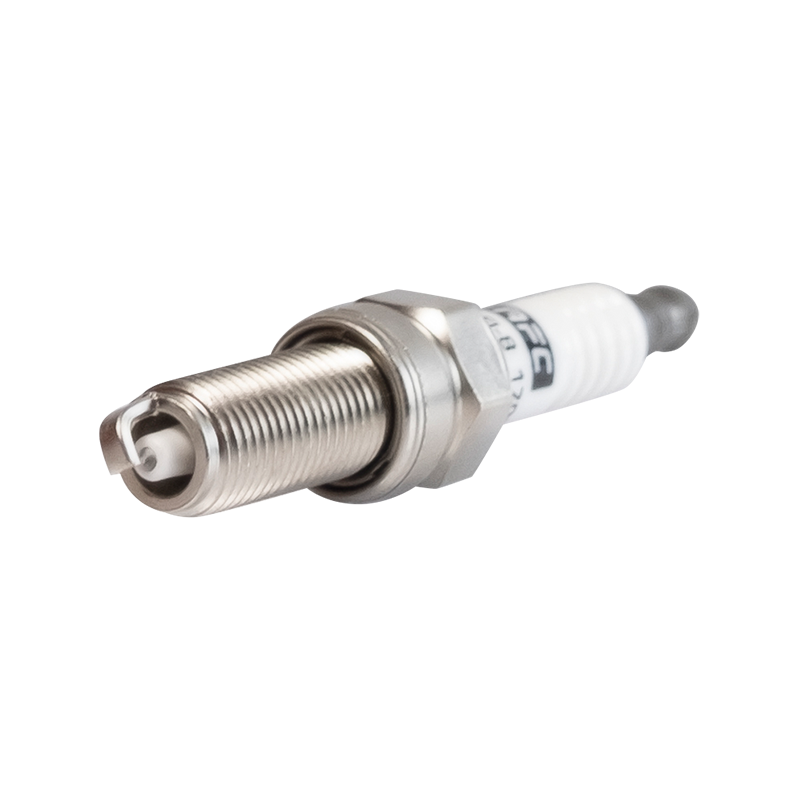
アンチシーズは金属粒子ペーストで、通常はグリースキャリアに懸濁された銅、アルミニウム、ニッケル、またはグラファイトから作られます。ねじ継手に加工されると、金属粒子が雄ねじと雌ねじの間の微細な隙間を埋め、酸素、水分、燃焼副生成物が 2 つの金属表面を結合するのを防ぐバリアを形成します。数か月にわたる熱サイクルにより、未処理のスチールとアルミニウムのねじ山ペアは、点火プラグの六角部分を剪断するのに十分な強度の腐食層を生成する可能性があり、最悪の場合、最終的にプラグを取り外すときにねじ山がシリンダーヘッドからまっすぐ引き抜かれる可能性があります。
コンパウンドは 2 つの別々のジョブを同時に実行します。まず、これは離型剤として機能します。つまり、次にプラグを取り外す人は、腐食したネジ山が突然ひび割れて掴まれるような感覚ではなく、滑らかで均一な抵抗を感じることになります。次に、取り付け時に潤滑剤として機能し、トルクとクランプ力の関係が変化します。乾いた糸では適切なシート張力に達するために 20 lb-ft が必要ですが、銅焼き付き防止剤でコーティングされた同じ糸では 16 ~ 18 lb-ft で同じ張力に達する可能性があります。乾燥ねじを想定したトルク線図が焼き付き防止剤を導入した瞬間に不正確になるのはこのためです。
| キャリアメタル | 一般的な摩擦低減 | 最適な用途 |
|---|---|---|
| 銅 | 10~15パーセント | 一般自動車用スパークプラグ、エキゾーストボルト |
| ニッケル | 12~18パーセント | 高熱ターボおよびディーゼル用途 |
| アルミニウム | 8~12パーセント | アルミニウム cylinder heads, marine engines |
| グラファイト(メタルフリー) | 5~10パーセント | 小型エンジン、芝生設備、低トルクプラグ |
アンチシーズが役立つ場合と実際に害を及ぼす場合
アンチシーズを使用する価値がある状況
- アルミニウム cylinder heads on engines older than a few model years, where oxidation between steel plug threads and aluminum bore is a known failure point
- ボンネット内の高温が持続して作動する、ターボチャージャー付き、スーパーチャージャー付き、または重牽引エンジン
- 次に予定されている交換まで 3 年以上取り付けられたままになるプラグ
- スパークプラグボスが薄いアルミニウムでねじ山が損傷しやすいオートバイおよび小型エンジン用途
- 海洋および沿岸気候の車両は塩気にさらされ、異種金属間の電解腐食が促進されます。
スキップすべき状況
- メーカーによってプレメッキまたはプレコートとマークされているプラグは、工場メッキの上にある潤滑剤の第 2 層がジョイントを過剰に潤滑するためです。
- 後期モデルのエンジンに取り付けられているイリジウムおよびプラチナの細線プラグ。OEM サービス マニュアルでは焼き付き防止は不要であると頻繁に記載されています。
- 潤滑されたネジ山に完全な乾燥トルクを与えると、プラグ シェルが伸びたり亀裂が入ったりする危険性があるため、トルク仕様を下方に調整できないジョイント
- 保証対象のエンジンで、サービス文書に乾式設置が明示されている場合
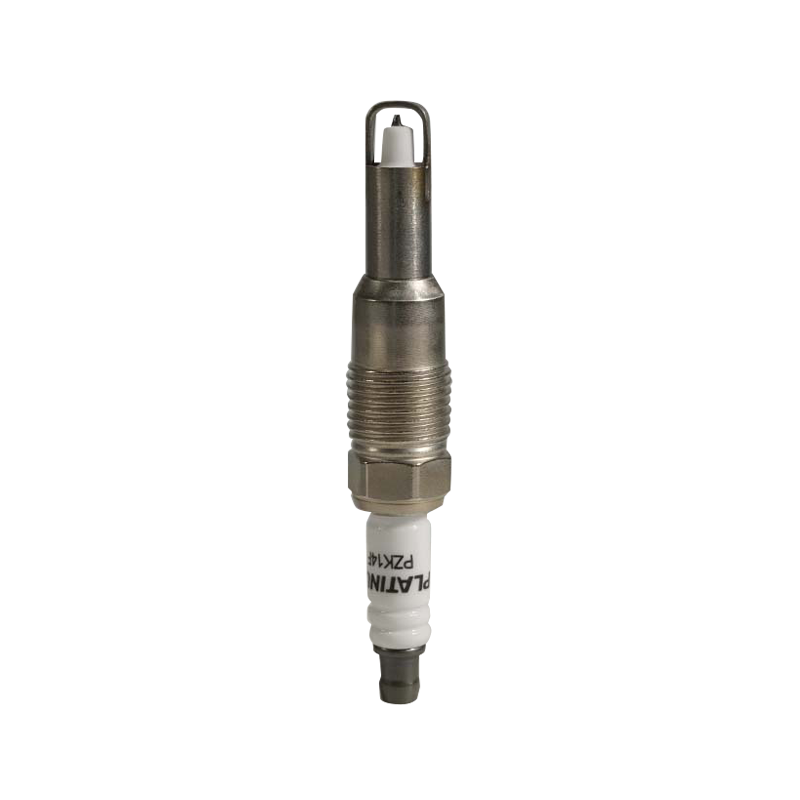
ステップバイステップ: スパークプラグのネジ山に焼き付き防止剤を正しく適用する
- エンジンを完全に冷ましてください。シリンダーヘッドが温かい状態で作業すると、トルクフィードバックが変化し、アルミニウムボアのネジ山が損傷するリスクが高まります。
- 点火プラグを取り外す前に、圧縮空気または小さなブラシで点火プラグをよく清掃し、プラグが外れたときに破片がシリンダー内に落ちないようにしてください。
- 新しいプラグのネジ山を検査します。すでに金、銀、またはダークグレーのメッキ仕上げが施されている場合、焼き付き防止はせいぜいオプションであり、ほとんどの場合は不要です。
- 小さなブラシまたは指先を使用して、下の 2 本の糸のみに薄い膜を塗ります。よくある間違いは、ねじ山全体をコーティングすることです。これにより、余分な化合物が電極に向かって押し出され、ギャップが詰まる可能性があります。
- まずプラグを手でねじ込み、工具がプラグに触れる前に数回転させて、アルミニウムの穴に横ねじになっていないことを確認します。
- 箱に印刷されている乾燥仕様ではなく、調整され、潤滑されたネジ仕様に従ってトルクを掛けてください。感触に基づいた最終締め付けではなく、校正されたトルク レンチを使用してください。
- イグニッションコイルまたはスパークプラグブーツを元に戻す前に、プラグシートの周囲にはみ出した焼き付き防止剤を拭き取ってください。
一般的なスパークプラグサイズのトルク調整の目安
スパークプラグのトルク仕様は、ネジの直径、シートの種類(ガスケットまたはテーパーシート)、シリンダーヘッドの材質によって異なります。以下の表は、一般的に公表されている乾燥ねじの範囲と、ねじに焼き付き防止剤を塗布した後の調整範囲を示しています。個々のモデルがこれらの一般的な範囲から外れる可能性があるため、特定のエンジン メーカーのサービス マニュアルを常に確認してください。
| ねじサイズ | 乾燥トルク (ポンド-フィート) | 焼き付き防止機能付き (ポンド-フィート) |
|---|---|---|
| 10mm | 9~11 | 7~9 |
| 12mm | 13~15 | 11~13 |
| 14mm(ガスケットシート) | 18~22 | 15~18 |
| 14mm(テーパーシート) | 7~15 | 6~12 |
| 18mm | 22~30 | 18~25 |
汚れやネジ山の損傷を引き起こすよくある間違い
コンパウンドを過剰に塗布する
ねじ山全長にある焼き付き防止剤の重い塊は、プラグが装着されるにつれて下方に押し出され、その一部が接地電極に付着します。その残留物が燃焼すると、導電性の灰が残り、弱い火花や持続的な失火コードの原因となる可能性があります。
とにかく乾燥トルク仕様を使用する
潤滑されたねじ山を乾燥仕様のトルクで締めると、意図したクランプ荷重を日常的にオーバーシュートします。 15パーセント以上 これは、プラグのセラミック絶縁体に亀裂を入れたり、アルミニウムヘッドのシートを歪ませたりするのに十分です。
金属の種類を不用意に混ぜる
技術者の中には、焼き付き防止剤はどこでも機能すると想定している人もいます。ニッケルベースの化合物は耐熱性を高めるために配合されていますが、銅タイプは中程度の温度に適しています。高 EGT ターボ エンジンで間違ったタイプを使用すると、コンパウンドが早期に破損する可能性があります。
メッキプラグの不要なコーティング
工場出荷時の亜鉛または三価メッキの上に焼き付き防止剤を追加すると、印刷されたトルク仕様では考慮されていなかった潤滑効果が 2 倍になります。これは、サービス技術者によって報告される締めすぎや亀裂のプラグ シェルの最も一般的な原因です。
簡単な歴史: 焼き付き防止が標準的な店舗アドバイスになった理由
スパークプラグのネジ山を焼き付き防止剤でコーティングするという習慣は、プラグメーカーが始めたものではありません。これは、一般的な産業メンテナンスから生じたもので、銅とニッケルのペーストが数十年にわたり、エキゾーストマニホールドのスタッド、ブレーキキャリパーのボルト、熱サイクルや最終的には分解が予想されるねじ継手に使用されてきました。 1970 年代から 1980 年代にかけて、自動車メーカーが軽量化と熱放散の改善を目的としてシリンダー ヘッドを鋳鉄からアルミニウムに移行すると、アイアンヘッド エンジンに慣れていた整備士は新たな問題に直面し始めました。それは、鋼製スパーク プラグがアルミニウムのボアに固着して、取り外しの際にねじ山がなくなるというものでした。
鋳鉄時代
鋼と鉄のねじ山ペアは、取り外しの際にねじ山を損傷するほどひどいかじり付くことはほとんどないため、焼き付き防止装置はほとんどがオプションであり、主に走行距離の多いエンジンや無視されたエンジンに使用されていました。
アルミニウムヘッドトランジション
アルミニウム製ヘッドが一般的になるにつれ、技術者は鋼とアルミニウムの間のより高い電気腐食リスクに対する全面的な保護として、スパークプラグのネジ山を銅の焼き付き防止剤で定期的にコーティングするようになりました。
メッキプラグの生成
スパーク プラグ メーカーは、工場でねじ山に亜鉛、ニッケル、または三価クロム コーティングを事前にめっきすることで対応し、取り付け業者に何も頼らずに腐食の問題に対処しました。
現在のガイダンス
最新モデルのエンジンに関する OEM サービス資料のほとんどは、現在、オリジナルのプラグの焼き付き防止をオプションまたは不必要として扱っていますが、独立したショップでは依然として、ヘッドの材質、走行距離、予想されるサービス間隔に基づいて焼き付き防止を選択的に適用しています。
オンラインで流通しているアドバイスの多くは、古い世代のメッキされていないプラグや工場でのより粗いヘッド加工を対象に書かれたものであるため、歴史が重要であることを理解してください。同じ包括的なルールを三価メッキを施した最新のイリジウムプラグに適用することは、解決された問題を未解決であるかのように扱うことになります。
誘電体グリースと比較して焼き付き防止効果があり、コンパウンドを一切使用していません
これら 3 つの製品は、すべて小さなチューブに入っており点火プラグの近くで使用されるため、常に混同されますが、解決する問題はまったく異なります。
| 製品 | どこへ行くのか | 主な仕事 |
|---|---|---|
| 焼き付き防止剤 | プラグのネジ付きシェル | ねじ山の腐食やかじりを防ぎ、将来の取り外しを容易にします。 |
| 誘電体グリース | ブーツまたはコイルコネクタ、決してネジ山ではない | 湿気を遮断し、ゴムブーツがセラミック絶縁体に接着するのを防ぎます。 |
| 裸のメッキねじ | 工場仕上げ、無添加 | スチール製またはコーティングされたアルミニウム製ヘッドの標準サービス間隔に適した耐食性 |
よくある整備ミスは、絶縁グリースをブーツではなくねじ山に塗布したり、焼き付き防止剤をねじ山ではなくブーツの内側に塗布したりすることです。どちらの代替品も意図した役割を果たさず、ねじ山内の誘電体グリースは燃焼室の熱を処理するように設計されていないため、実際には汚れを促進する可能性があります。
アルミニウム ヘッド、スチール ヘッド、および金属の組み合わせが重要な理由
スパーク プラグ シェルはほとんどの場合鋼製ですが、それがねじ込まれるシリンダー ヘッドのネジ山は、エンジンの種類に応じて鋳鉄、鋼、またはアルミニウムのいずれかになります。 2 つの異なる金属が長時間接触したままになると、特に熱と湿気が存在する場合、ガルバニック反応により表面が顕微鏡レベルでゆっくりと溶接される可能性があります。これは、鉄や鋼のヘッドよりもアルミニウムのヘッドでより顕著であり、20 世紀後半以降、メーカーが鋳鉄から離れるにつれて、焼き付き防止がアルミニウムブロック、アルミニウムヘッドのエンジンに対して一般的に推奨されるようになった理由はこれです。
現代の OEM エンジニアリングでは、工場でスパーク プラグのネジ山を事前にめっきすることでこの問題に主に対処しています。そのため、多くのアルミニウム ヘッド エンジンに関する現在の OEM サービス資料には、焼き付き防止の追加が必要であると記載されています。 必須ではないし推奨されない 純正プラグ用。アルミニウムのヘッドには焼き付き防止剤を常に使用するというアドバイスは、初期のプラグ世代からの名残であり、最新のメーカーの箱から取り出したばかりのプラグには自動的に適用されません。
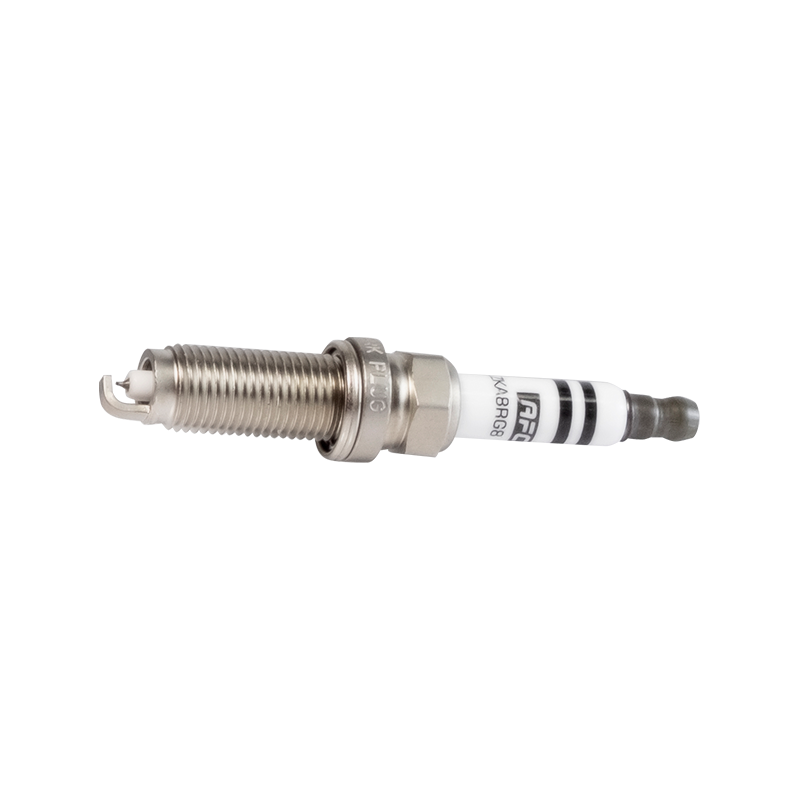
さまざまなエンジンタイプにわたる焼き付き防止の実践
スパーク プラグ サービスは、基本的なスレッド原理が同じであっても、自動車、オートバイ、チェーンソー、船舶用船外機で同じではありません。ヘッドの材質、予想される熱負荷、プラグの整備頻度などすべてによって、焼き付き防止が作業に含まれるかどうかの計算が変わります。
オートバイとパワースポーツ
オートバイのシリンダーヘッドはほとんどの場合アルミニウムであり、点火プラグのボスは自動車のものよりも薄いことが多いため、ネジ山が剥がれることは経済的な大きな懸念事項となります。ここでは、焼き付き防止剤を軽く塗るのが一般的であり、特に高速道路走行時と渋滞時のアイドリング時との間で温度の変動が大きい空冷エンジンでは顕著です。
小型エンジンおよび芝生設備
芝刈り機、発電機、トリマーは通常、低トルク仕様とシンプルな単気筒アルミニウム ヘッドを使用します。通常は、薄いグラファイトまたは汎用の焼き付き防止剤で十分ですが、これらの小さな燃焼室は汚れやすいため、塗布しすぎると塗布不足よりも大きなリスクが生じます。
ディーゼルおよび大型トラック
スパーク プラグではなくグロー プラグを使用するディーゼル エンジンは依然として同様のネジ山保護ロジックに従い、高い持続負荷を走行するガソリン大型トラックは、燃焼室近くのより高い連続温度に耐えられるニッケルベースの焼き付き防止剤の恩恵を受けています。
船舶用エンジン
塩分空気はスチールプラグのネジ山とアルミニウムヘッドの間の電気腐食を劇的に加速させます。そのため、船舶用エンジンは、プラグにどのようなメッキが施されているかに関係なく、焼き付き防止が最も重要なケースの 1 つとなります。
レーシングおよび高性能ビルド
レースエンジンのプラグは、ストリートエンジンよりもはるかに頻繁に抜き差しや再ギャップ、交換が行われることが多いため、長期的な腐食保護よりも取り外しの容易さが重要です。慎重なトルク制御と組み合わせた、軽く一貫した焼き付き防止アプリケーションにより、シーズン中にボアが剥がれる危険を冒すことなく、迅速な再ギャップを維持します。
普通乗用車
ほとんどの後期モデルの乗用車は、メッキプラグと焼き付き防止機能を完全に省略した工場ガイダンスが付属した状態で出荷されます。例外は、すでに古いプラグに腐食履歴が見られる車両、または長く高温の牽引シーズンに入る車両です。
スパークプラグ作業に適した焼き付き防止製品の選択
部品店の棚にあるすべての焼き付き防止剤が同じ方法で配合されているわけではありません。パッケージの形式は、過剰な塊ではなく、薄く制御された層を塗布することの容易さに影響します。
| フォーマット | アプリケーション制御 | ベストユースケース |
|---|---|---|
| ブラッシュトップジャー | 高機能の内蔵アプリケーターが過剰な塗布を制限します | 自宅ガレージや軽店舗での使用 |
| スクイーズチューブ | 適量、強く絞ると出しすぎやすい | 一般的な自動車用途、最初に指に軽く塗ります |
| スティックまたはパドルパック | 高くてしっかりしたスティックが擦ることで薄い膜を転写します | フィールドサービスとモバイル整備士 |
| エアゾールスプレー | 正確な点火プラグ作業のための低圧 | 大きなフラットジョイント、プラグねじには推奨されません |
特にスパーク プラグのネジ山の場合は、ブラシトップ ジャーまたはスティック アプリケーターを使用すると、膜の厚さを最もよく制御できます。エアゾール形式は広い平らな表面用に作られているため、化合物を下部の 2 つのスレッドに閉じ込めておくのが困難です。
保管、有効期限、および安全な取り扱い
焼き付き防止コンパウンドは石油と金属粒子を含む製品であり、他のグリースベースの製品と同様に、実際の保存期間は保管方法によって異なります。安定した中程度の温度環境に保管されている未開封の容器は、通常、数年間使用できますが、熱いグローブボックスや夏の熱が吹き込むガレージに放置された開封済みのチューブは、1〜2シーズン以内に分離または乾燥する可能性があります。
リマインダーの処理
- 使用後は毎回アプリケーターまたはブラシをきれいに拭き、砂が容器に戻らないようにしてください。
- 空気に触れることはコンパウンドの乾燥の主な原因となるため、使用するまでは蓋をしっかりと閉めてください。
- 直射日光やエンジンルームの熱源を避けて保管してください。
- 一部の銅およびニッケル配合物には、作業場での標準的な化学物質の取り扱いに関する注意事項がラベルに印刷されているため、取り扱い後は手を洗ってください。
- 化合物が固まったり、ひび割れたり、かき混ぜても再混合できない固体粒子の上に油の層に分離した容器はすべて廃棄してください。
次回の取り付け時に古いスパークプラグのネジ山に焼き付き防止が必要かどうかを判断する方法
推測するのではなく、取り外したばかりのプラグを見てください。ねじ山がきれいで、均一なマットまたは光沢のある仕上げで、白または灰色の粉状の蓄積がなかった場合、ジョイントはそれ自体で腐食にうまく対処しており、交換用プラグには追加の焼き付き防止剤も必要ない可能性があります。古いプラグに白亜のような白い堆積物が見られる場合、取り付けるよりも緩めるのに著しく大きな力が必要な場合、またはヘッドがアルミニウム製で車両の製造年数が 7 ~ 8 年以上経過している場合は、新しいプラグを薄く塗布するのが合理的な予防策です。
| 削除すると何が表示されるか | 推奨されるアクション |
|---|---|
| きれいで均一なネジ山、プラグはスムーズに抜けました | 新しいプラグには焼き付き防止剤は必要ありません |
| 白亜のような白または灰色の腐食が見える | 薄い焼き付き防止アプリケーション、調整されたトルク |
| プラグを緩めるには異常に大きな力が必要でした | 焼き付き防止を推奨、ヘッドのネジ山に損傷がないか点検してください |
| アルミニウム head, vehicle over seven years old | スレッドが正常に見えた場合でも、予防策として焼き付き防止を行う |
プロのショップの基準と一般的な DIY の習慣
独立した修理工場やディーラーのサービス部門は、特定のエンジン メーカーの最新のサービス報告書に従う傾向にあります。これは、メッキ プラグの焼き付き防止を完全に省略し、既知の問題のあるエンジンや文書化されたアルミニウムネジの摩耗に備えておくことを意味します。対照的に、DIY 設置業者は、年配の親戚から受け継いだアドバイスや、メッキ プラグの時代より前の 2000 年代初頭のフォーラムの投稿に頼ることがよくあります。
| 練習する | 典型的なショップのアプローチ | 一般的な DIY の習慣 |
|---|---|---|
| メッキプラグの焼き付き防止 | サービス速報に別段の記載がない限りスキップします | メッキに関係なく習慣的に適用されます |
| トルク法 | 潤滑仕様を調整した校正済みトルクレンチ | 感触によって締め付けられ、時には箱に印刷されたドライスペックに合わせて締め付けられます |
| 申請金額 | 下糸のみに薄い膜を付け、余分な部分は拭き取ります | 全ねじコーティング、場合によってはシートも含む |
| 参照元 | 現在のメーカーのサービス文書 | 以前の車両または古い世代のエンジンからの一般的なアドバイス |
だからといって、DIY 作業が自動的に間違っているというわけではありません。これは単純に、この特定のタスクにおける工場レベルの結果と DIY の結果との間の最大のギャップはスキルではなく、どのトルク値とどのメッキの仮定が使用されるかであることを意味します。
アンチ焼き付き、ファウリング、および失火防止コード: 実際にそれらを結び付けるもの
プラグ交換直後に点火プラグ関連の失火コードが表示された場合、本当の原因が別の場所にある場合でも、アンチ焼き付きが原因であると非難されることがあります。アンチ焼き付きによって何が引き起こされる可能性があり、何が引き起こされないのかを区別することは価値があります。
下の 2 つのネジ山にのみ適用され、余分な部分は拭き取られたアンチシーズは、プラグの点火端への経路がなく、それ自体が失火コードを引き起こすことはありません。特に問題は、コンパウンドがねじ山の全長にわたって過剰に塗布された場合、取り付け前にコンパウンドがプラグ本体に滴り落ちた場合、またはプラグが装着されるときにコンパウンドの重い負荷が電極に向かって押された場合に発生します。このような場合、化合物は高温のセラミック絶縁体または接地電極上で炭化して弱い導電経路を形成し、エンジンの点火監視戦略に応じてアイドル状態が不安定になったり、ランダムまたはシリンダー固有の失火コードがトリップしたりする可能性があります。
焼き付き防止機能が使用されているプラグ交換後に失火コードが表示された場合、最も直接的なトラブルシューティング手順は、問題のプラグを引き抜き、点火端を目視検査することです。 電極付近に焼き付き防止剤が残っている場合は、塗布しすぎであることがわかります。 そして、修正は、適切に制御された、先端から離れた薄いフィルムを備えた新しいプラグを取り付けることです。
重要な用語集
- 焼き付き防止剤
- かじり、腐食結合、および将来の取り外しの困難を防ぐために、ねじ付きファスナーに塗布される金属粒子ペースト。
- かじり
- 摩擦と圧力を受けている 2 つの金属表面が顕微鏡レベルで結合する摩耗の一種で、多くの場合、ファスナーを損傷せずに取り外すことが非常に困難または不可能になります。
- 三価メッキ
- 最新のクロムベースのめっきプロセスは、多くのスパーク プラグのネジ山に使用されており、環境に有害な古いめっき化学薬品に代わるものであり、同等以上の耐食性を提供します。
- ドライトルク仕様
- 公表されているトルク値は、清浄で潤滑されていないねじ山を想定しています。焼き付き防止剤または別の潤滑剤がジョイントに導入されると、直接適用されなくなります。
- ガルバニック腐食
- 鋼とアルミニウムなどの 2 つの異なる金属が湿気の存在下で接触すると、腐食が加速され、反応性の高い金属を侵食する小型の電池のように機能します。
- テーパーシートプラグ
- 別個のクラッシュガスケットを使用せずに、シリンダーヘッドに機械加工された一致するテーパーに対して直接シールするスパークプラグ設計で、通常はガスケットシートプラグよりも低いトルク値を必要とします。
よくある質問
スパークプラグのネジ山の焼き付き防止剤は失火の原因になりますか?
塗布しすぎて電極に向かって移動した場合、またはプラグが装着される前に過剰な化合物がシリンダー内に滴下した場合のみ。下の 2 つのネジ山にある薄い膜は、あふれたものを拭き取れば点火端まで到達せず、火花の品質には影響しません。
イリジウムおよびプラチナのスパークプラグには焼き付き防止が必要ですか?
一般的にはノーです。ほとんどの細線イリジウムプラグとプラチナプラグは工場で特別にメッキされているため、取り付け業者はネジ山に何も追加する必要がなく、多くのメーカーは取り付け説明書の中でメッキをしないよう明示的にアドバイスしています。
スパークプラグのエキゾーストボルト用の通常の焼き付き防止ペーストを使用できますか?
通常、中程度の熱の用途でのスパーク プラグのネジには、汎用の銅製焼き付き防止剤が適しています。ターボチャージャー付きエンジンまたはディーゼル エンジンの場合、燃焼室付近の高温が持続する場合には、ニッケルベースの配合がより適しています。
潤滑された点火プラグを誤って乾式仕様に締め付けた場合はどうなりますか?
ジョイントをクランプしすぎると、プラグのセラミック絶縁体に亀裂が入ったり、ガスケットシートが歪んだりする可能性があり、またアルミニウム製ヘッドの場合、ねじ山が伸びすぎて将来の漏れや穴の剥がれが発生する可能性があります。このような場合は、プラグを元に戻し、シートとインシュレーターに亀裂がないか検査し、調整された仕様で再度トルクを与えます。
実際にどのくらいの焼き付き防止剤を塗布すればよいですか?
下の 2 本の糸を横切る薄くて均一なフィルムだけで十分です。プラグを手でねじ込んだ後、コンパウンドが濡れているのが見える場合は、塗布しすぎています。
焼き付き防止剤の有効期限は切れますか? 時間が経つと乾燥しますか?
はい。開封したチューブをキャップをせずに放置したり、高温のガレージに保管したりすると、1 ~ 2 年以内に乾燥したり分離したりする可能性があります。コンパウンドが硬化したり、かさぶたができたり、油と固体の粒子に分離して再混合できない場合は、重要な接合部に塗布せずに廃棄してください。
古い点火プラグの穴のネジ山にすでに付いている焼き付き防止剤の残留物を再利用しても安全ですか?
以前の整備でシリンダーヘッドのネジ山に残った残留物は、通常はそのままにしておいても問題ありません。新しいプラグを取り付ける前に、ナイロン スレッド チェイサーまたは圧縮空気を使用して緩んだ破片を取り除きますが、穴を金属地まで剥がす必要はありません。
アンチ焼き付きは点火プラグのギャップに影響しますか?
いいえ、ギャップは設置前に電極に設定されており、ネジ山とは関係ありません。焼き付き防止剤が下の 2 つのネジ山に限定され、発火端に移動しない限り、ギャップや火花の品質には影響しません。
新品のエンジンの初期慣らし運転中に焼き付き防止剤を使用する必要がありますか?
ほとんどの新しいエンジンは工場からメッキプラグが付属しており、メーカーの慣らし運転マニュアルには通常、追加の焼き付き防止策は記載されていません。この期間中は、一般的な習慣ではなく工場のサービス スケジュールに従うほうが安全な選択です。
焼き付き防止剤が原因で点火プラグが時間の経過とともに緩むことがありますか?
潤滑を考慮してトルクが下方調整されていない場合に限ります。正しい潤滑ねじ仕様に従ってトルクをかけられたプラグは、乾式で取り付けられたプラグと同じくらい確実にクランプ荷重を保持します。緩みのリスクは、特に潤滑されたジョイントが必要とするトルクに対してトルクが不足していることに起因します。
銅の焼き付き防止剤は点火プラグ付近で重要な導電性を持っていますか?
銅の焼き付き防止剤は電気を通すため、セラミック絶縁体や電極から離しておかなければなりません。シェル自体がすでに接地された導体である金属スレッドに限定されているため、電気的な問題は発生しません。
スパークプラグ専用に販売されている焼き付き防止剤とネジ潤滑剤の違いは何ですか?
一部のスパークプラグメーカーは、一般的な焼き付き防止剤よりも正確に文書化されたトルク調整機能を備えた、プラグ専用に配合された軽量のネジ山潤滑剤を販売しています。メーカー固有の製品が利用可能な場合は、乾燥仕様からの削減率を推定する推測作業が不要になります。